ประเด็นหลักของการผลิตข้อศอกท่อสแตนเลส 1.5D
ฝากข้อความ
ประเด็นหลักของการผลิตข้อศอกท่อสแตนเลส 1.5D
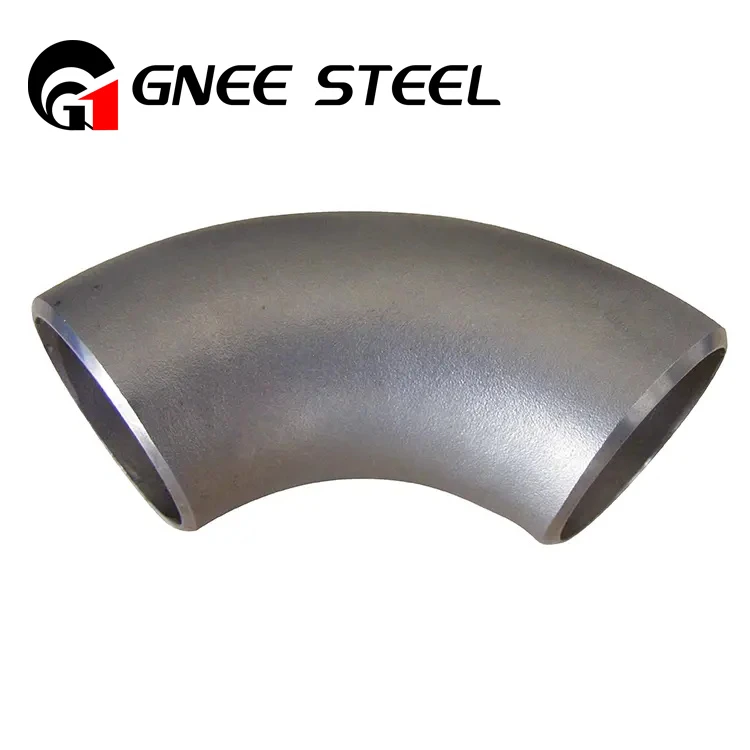
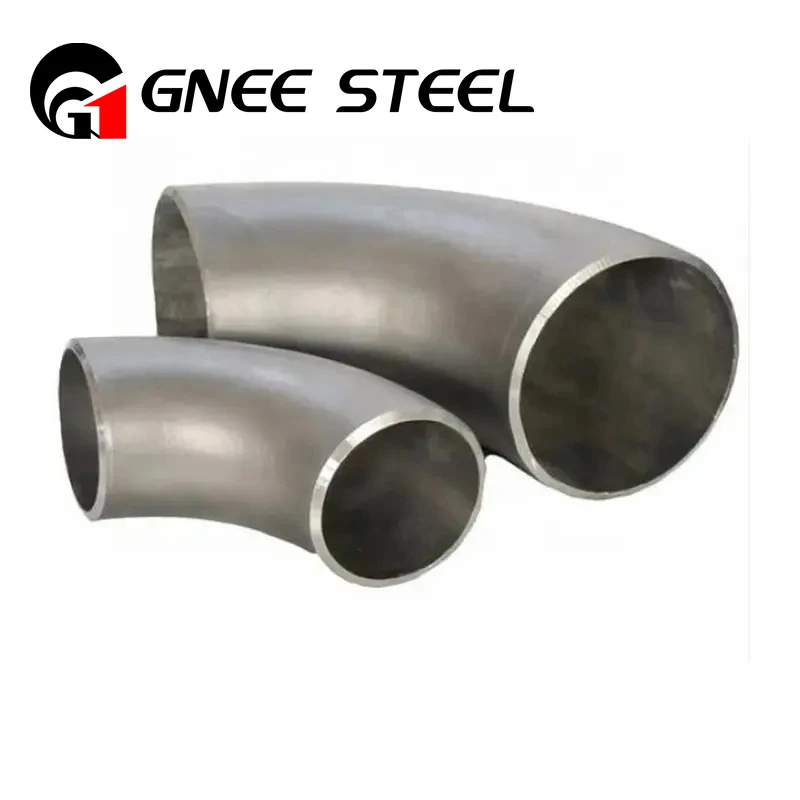
เนื่องจากอุปกรณ์ท่อ SS เหล่านี้ส่วนใหญ่ใช้สำหรับการเชื่อม เพื่อปรับปรุงคุณภาพการเชื่อม ปลายจึงเอียง เหลือมุมและขอบที่แน่นอน ข้อกำหนดนี้ค่อนข้างเข้มงวดเช่นกันว่าขอบหนาแค่ไหน มุมเท่าไหร่ และช่วงเบี่ยงเบน มีข้อบังคับและมีมิติทางเรขาคณิตมากกว่าข้อต่อท่อ
คุณภาพพื้นผิวและคุณสมบัติทางกลของข้อศอกโดยพื้นฐานแล้วจะเหมือนกับของท่อ เพื่อความสะดวกในการเชื่อม วัสดุเหล็กของท่อที่จะต่อจะต้องเหมือนกัน
จุดผลิต:
1. ควรเก็บลวดเชื่อมไว้ให้แห้งเมื่อใช้ ชนิดไทเทเนียม-แคลเซียมควรทำให้แห้งที่ 150 องศา เป็นเวลา 1 ชั่วโมง และประเภทไฮโดรเจนต่ำควรทำให้แห้งที่ 200-250 องศา เป็นเวลา 1 ชั่วโมง (ไม่สามารถทำให้แห้งซ้ำได้หลายครั้ง มิฉะนั้น สารเคลือบจะแตกและลอกได้ง่าย) ปิด) เพื่อป้องกันไม่ให้แกนเชื่อมแตกร้าว สารเคลือบจะเกาะติดกับน้ำมันและสิ่งสกปรกอื่นๆ เพื่อไม่ให้ปริมาณคาร์บอนในการเชื่อมเพิ่มขึ้นและส่งผลต่อคุณภาพของการเชื่อม
ในระหว่างการเชื่อมข้อศอก คาร์ไบด์จะตกตะกอนเนื่องจากการให้ความร้อนซ้ำๆ ส่งผลให้ความต้านทานการกัดกร่อนและคุณสมบัติทางกลลดลง สามารถชุบแข็งได้สูงหลังการเชื่อมและมีแนวโน้มที่จะเกิดรอยแตกร้าว
หากใช้อิเล็กโทรดชนิดเดียวกันในการเชื่อม จะต้องอุ่นที่อุณหภูมิสูงกว่า 300 องศา และระบายความร้อนช้าๆ ที่ประมาณ 700 องศา หลังจากการเชื่อม หากการเชื่อมไม่สามารถผ่านการบำบัดความร้อนหลังการเชื่อมได้ ควรใช้อิเล็กโทรดสแตนเลสโครเมียม-นิกเกิล
2. เพื่อปรับปรุงความต้านทานการกัดกร่อนและความสามารถในการเชื่อมของข้อศอกสแตนเลส จึงได้มีการเพิ่มองค์ประกอบเสถียรภาพ Ti, Nb, Mo ฯลฯ ในปริมาณที่เหมาะสมเพื่อปรับปรุงความสามารถในการเชื่อม
เมื่อใช้อิเล็กโทรดสแตนเลสโครเมียมชนิดเดียวกัน ควรอุ่นที่อุณหภูมิสูงกว่า 200 องศา และอบอุณหภูมิที่ประมาณ 800 องศา หลังจากการเชื่อม หากการเชื่อมไม่สามารถให้ความร้อนได้ ควรใช้ลวดเชื่อมสแตนเลสโครเมียม-นิกเกิล